
Por que um forno desse porte é difícil de manter dentro da especificação
Fornos rotativos de reação não são uma tecnologia nova, mas as exigências aplicadas a eles mudaram. Regras ambientais mais rígidas, expectativas maiores de eficiência do processo e requisitos mais altos de qualidade do produto levam os fabricantes a controlar esses sistemas com muito mais rigor durante a fabricação e a instalação.
Essa complexidade cresce rapidamente quando o próprio forno é enorme. Neste caso, a unidade era da classe de 10.000 toneladas e tinha mais de 60 metros de comprimento. Nessa escala, até um pequeno problema de alinhamento pode se transformar em uma dificuldade séria durante a instalação.
O que precisava ser medido
O corpo do forno foi fabricado em três seções de aproximadamente 20 metros cada e depois unido durante a instalação. Isso significava que a equipe precisava controlar tanto a precisão de cada seção quanto a precisão do encaixe quando essas seções fossem reunidas no local.
O plano de medição precisava cobrir três verificações principais:
- Coaxialidade entre os centros das faces de extremidade de cada seção cilíndrica.
- Perpendicularidade entre as faces de extremidade e o eixo principal do forno.
- Orientação de alinhamento em tempo real durante o encaixe, mantendo o erro total de medição ao longo de todo o processo de 60 metros em 1,5 mm ou menos.

Por que o Radian era a escolha certa
Esse é exatamente o tipo de aplicação em que o Laser Tracker Radian da API oferece uma vantagem clara. Grandes instrumentos ópticos, como teodolitos e estações totais, conseguem cobrir a dimensão do trabalho, mas exigem mais espaço operacional e dependem muito da configuração e da técnica do operador. Fotogrametria e digitalização óptica podem ser rápidas, mas manter a precisão necessária em uma faixa tão grande é muito mais difícil.
O Radian deu à equipe um equilíbrio melhor entre alcance, precisão e fluxo de trabalho. Ele pode medir com precisão em nível de mícrons, cobrir volumes de trabalho com mais de 160 metros de diâmetro e operar em espaços mais restritos sem exigir uma configuração pesada. Além disso, captura e processa os dados de medição de uma forma que reduz a variabilidade causada pelo operador.

Como o fluxo de medição funcionou
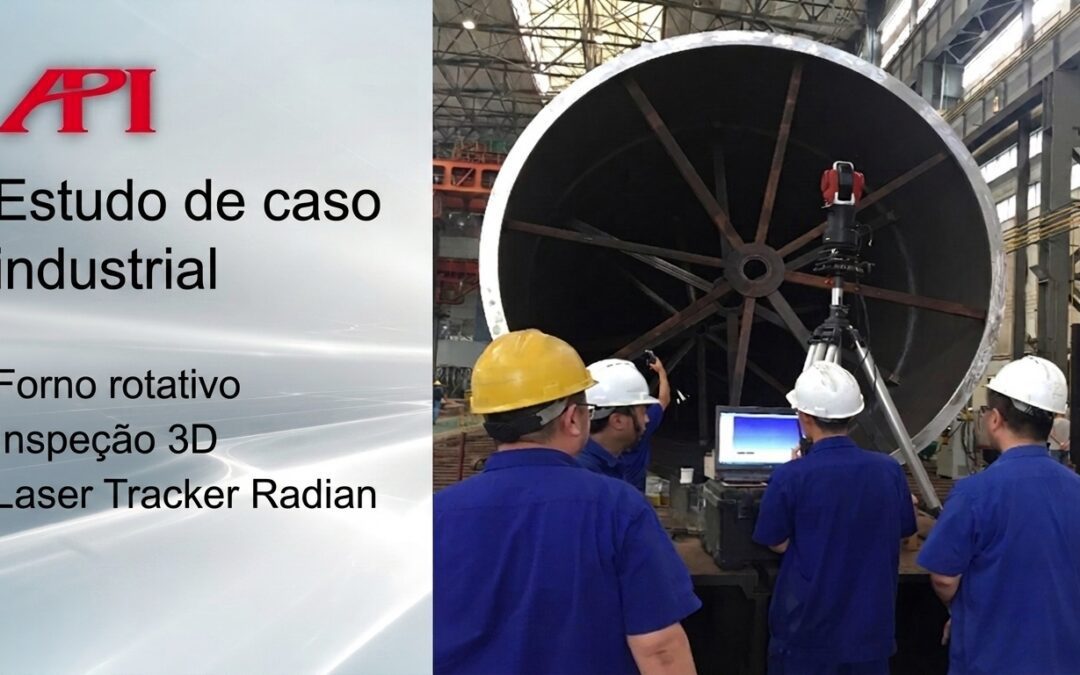
Durante a fabricação das seções, o tracker foi posicionado próximo à peça e usado com uma esfera-alvo SMR. À medida que o operador tocava cada ponto necessário, o sistema capturava as coordenadas 3D e as enviava diretamente ao software. A partir disso, a equipe conseguia construir linhas, planos e outras geometrias de referência necessárias para avaliar as tolerâncias exigidas.

Durante a instalação, a equipe criou um eixo de referência a partir das condições do local e então usou o retorno em tempo real do tracker para guiar cada seção do forno até a posição correta. Em vez de alinhar por percepção e verificar somente depois, a equipe podia fazer ajustes ao vivo com base em dados medidos, até que a posição instalada atendesse ao padrão exigido.

Por que isso importa em projetos reais
Em um projeto como esse, a medição não é apenas um registro de qualidade. Ela afeta diretamente a capacidade de montar um sistema de grande porte com eficiência e de garantir que ele funcione como esperado depois de entrar em operação.
Foi aí que o fluxo de trabalho com o Radian mudou o processo. Ele deu à equipe uma forma prática de inspecionar a geometria durante a fabricação, orientar o alinhamento durante a instalação e controlar todo o processo de 60 metros sem perder o domínio do orçamento de erro de medição.

O ponto principal
Para fornos rotativos de reação muito grandes, o desafio não é apenas coletar dados. É coletar os dados certos, rápido o suficiente, com precisão suficiente e de uma forma que funcione nas condições reais de fabricação e instalação. O Laser Tracker Radian da API deu essa capacidade à equipe e ajudou a transformar um trabalho complexo de alinhamento em larga escala em um processo controlável.
Para saber mais sobre inspeção 3D de grandes fornos rotativos de reação, entre em contato com a API Metrology.